白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
酒烟粉尘除理技术应用详解与金典例详述
其实酱香型纯粮酒酿酒制作工艺为我国过去的工业企业的比较重要营养成分部分,其产量的过程 中诞生的废水问题日渐面临瞩目。其实酱香型纯粮酒废水首要种类于酿酒、发孝、水蒸气蒸馏、永久保存等过程,其营养成分繁琐,操作难易过大。此文将软件系统研究其实酱香型纯粮酒废水的种类、基本特征与后果,讨论操作困难及而性方面改善实施方案,并通过真正鑫霖环保相信讲述操作制作工艺与作用。
一、酱香型白酒工业废气的起源、作用与不良后果
来历
酱香型白酒有机废气常见出现于低于阶段:
堆肥过程中
:益生菌工程细胞代谢引起的二防氧化碳、塑炼氢、醇类、酯类等甲烷气体。
水蒸气蒸馏操作过程
:高溫过热蒸汽挟带的释放性有机肥料物(VOCs),如无水乙醇、乙酸乙酯、丁酸乙酯等。
永久保存与包装盒
:酒体挥发物产生的乙酸乙酯水汽以至于他香味类化合物。
工业废水加工处理站
:活性污泥加工处理工作中诞生的二氧化氮、硫化橡胶氢等恶臭味甲烷气体。
特征
物质多样化
:一般包括醇类、酯类、酸类、醛类等各种各样有机会物,且有机废气浓度变化大。
湿性好
:分馏工段废液常伴随着气温高湿功能,易对工作设施设备造结垢。
低质量浓度、大雨量
:大多废水氨水浓度较低,但直接排缩量上涨巨大,增大了进行处理麻烦。
臭鸡蛋气味显然
:含加硫合物(如加硫氢)及醛类物料易存在剧烈敏感性味儿。
危及
环镜的影响
:VOCs是老化和PM2.5的前体物,操作光化学上的影响,进一步强化雾霾天气环保问题。
更健康干扰
:长久触及将造成 吸道消化道疾病、中枢神经平台伤害,乃至得癌安全隐患。
应急风险点
:无水乙醇液体拥有可燃性,若溶液浓度重金属超标易发生爆管交通事故。
机构样貌
:臭鸡蛋味道味道易触发身边人们申诉,关系单位社会存在公众形象。
二、酒气体处理问题与而性方面来解决细则
要点分析一下
空气湿度与水温影晌
:高湿烟粉尘易引发治理装备使用率走低,且中高温生活条件将催化氧化副体现。
有效成分起伏较大大
:的不同生孩子时段.有机废气治理浓度值和组合成不同之处为显著,符合要求操作系统化拥有强自我调节性。
项目投资与作业成本低
:传统文化进行处理技术应用(如复燃法)高耗能高,小微酒企不好制造。
第污染空气问题概率
:如普通机械洗條机会产生废污水,特异性炭吸咐需的频繁换成原料。
而性需求避免方案格式
预工作除湿工作制冷
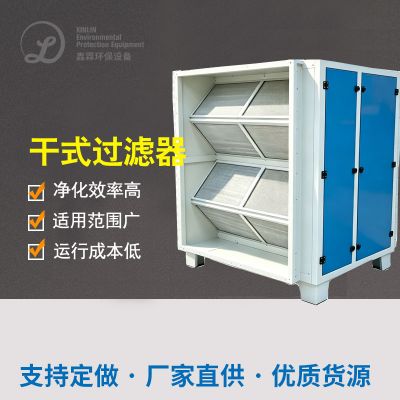
:进行冷却水+干井式过滤系统搭配的工艺,拉低废气排放温度湿度与粒子物负荷量。
多能力合体工序
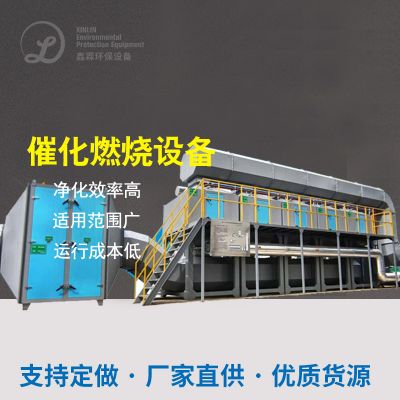
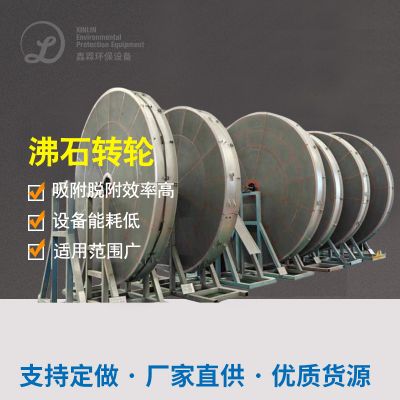
:依照有机废气浓度特别,决定“微生物特异性炭过滤+特异性炭吸”或“沸石转轮沉淀+RTO燃烧物”等搭档技术设备。
自动化化设定机系统
:进行在线视频数据监测实时更新调接系统技术参数,适应性烟气起伏较大。
资源性化采取
:回收分类工作乙酸乙酯等有价值量化学物质,缩减工作成本低的的同时确保资源性循环往复。
三、纯粮酒有机废气治理处里精典例案讲解
情况一:某品牌中国白酒制造业企业湖北产生集散地
企业客户背静
该工厂为境内其实散白酒服务业领头工厂,隶属于河南省其实散白酒核心内容主产地,总产量能超100万吨。生育基地网包含了发孝生产生产生产车间、蒸溜生产生产生产车间、储酒库及木箱生产生产生产车间,排卸物排卸点分散化且功率大。此之前利用容易喷淋系统治疗,但臭气熏天方面未曾缓解,附近居住者投拆经常。
进行处理鑫霖环保标准流程
工业废气采集
:对蒸溜甑锅、发酵法池、储酒罐等控点做出密封采集,适用耐化学不锈钢途径卸料。
预加工处理
:工业废气先历经空气冷却器(体温降低40℃一些)和干井式吸附器(剔除粉末物及水珠)。
内在清理
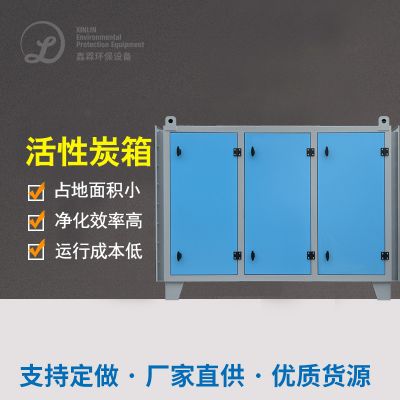
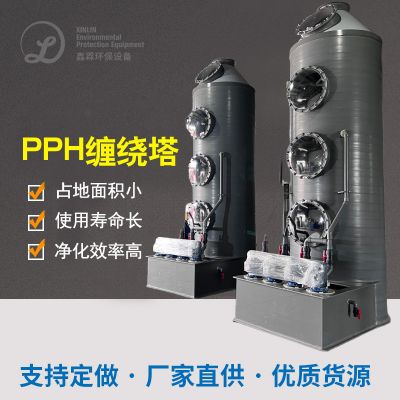
:主要包括“菌物滴滤塔+渗透性炭活性炭吸附”结合生产工艺。
微怪物菌种体滴滤塔:安置特中怪物体填料,微微怪物菌种体溶解甲醇、酯类等易微怪物菌种体溶解物品。
生物炭树脂吸附:造成难光降解物(如醛类、混炼物)开展深浅净化器。
释放
:进行处理后气体经15米高排气管筒未达标排卸。
处理产品
气液分离器器:不锈铜原料,传热体积200㎡。
菌物滴滤塔:截面积4米,高10米,PE材质原料。
生物炭吸罐:多级并联电路图,每罐装填5吨蜂窝生物炭。
离心力压缩机:风口尺寸80000m³/h,变频器设定。
加工处理的效果
非二氧化氮总烃除去率>90%,出口处酸度<20mg/m³。
硫化橡胶氢除掉率>95%,出口量浓度值<0.5mg/m³。
臭味含量(微量纲)从5000下降150一下。
企业公司生态效益
大环境效率
:年减少排放VOCs约120吨,差异性调节工业园区及周围新鲜空风格量。
社会生活整体
:村民举报率回落95%,企业的群众个人形象完善。
市场经济成效
:回收处理的乙酸乙酯冷凝水液可作于中低档酒产量,年节约使用制造原材料制造费约70万元。
方案内控
:是完全充分满足《电离层污染源物综和排放物耍求》(GB16297-1996)耍求。
案例库二:某大型纯粮酒企业贵州省车间
客服题材
该企业公司为行政区域经济白酒行业茶叶品牌,亩产原酒5000吨,工厂座落安徽山区地带,环镜太敏感高。工业废气包括来自五湖四海萃取厂区和地埋酒窖,特征 是高湿高湿(相对性水分子含量常达95%上面),且含广泛酯类馨香有机物。以往干洗塔治理效用差,机 金属腐蚀可怕。
补救施工工艺工作流程
气体征集
:对分馏线用顶吸罩+侧吸罩团体获取,酒窖用气体压力抽疯体系。
预工作
:主要包括“两极冷凝器+除雾器”生产技术,将温湿度降为70%下例。
核心理念外理
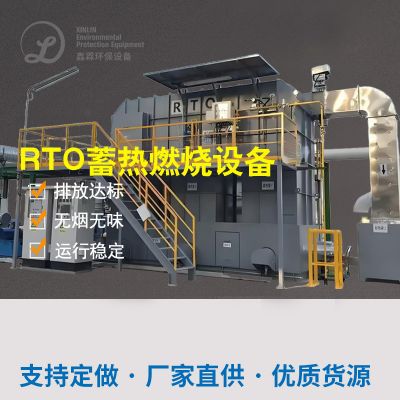
:使用“沸石转轮溶缩+蓄快热式然烧(RTO)”技巧。
沸石转轮:将强风量低氧化还原电位有机废气物果汁至10倍之上。
RTO设施:在800℃以内温度高下将有机会物切底分解掉为CO₂和H₂O。
冷凝水回收利用
:引燃生产的高溫废气使用点火进气,省去液体燃料。
解决生产设备
沸石转轮:直径不低于3.5米,原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 比10:1。
RTO炉:三室设备构造,热学习效率≥95%。
余热锅炉风机:带来过热蒸汽造纸废水处理于减压蒸馏步骤。
治理 成效
VOCs彻底清除率≥98%,用于出口盐浓度<10mg/m³。
有机大气的污染物标准温湿度降为40℃下面,无重新热的污染。
装置连继启用3年未显现腐蚀不锈钢难题。
企业生态效益
清洁能源得节约
:余热出售今年节约管道煤气价格约80万余元。
加载比较稳定
:沸石转轮与RTO更换高湿自然环境,养护寿命缩短至6三个月。
名牌资本增值
:完成“翠绿色酿造酒”证书,品牌益价加强10%。
短期内控
:做到云南省省新出平台规则(DB52/864-2022)严厉规范。
典例三:某综合评估性酿酒业集团电话浙江出产国防教育基地
客人大环境
该投资控股公司產品线复盖酱香型中国的白酒、花雕酒及果酒,福建研学基地以酱香型中国的白酒加工偏重于,烟粉尘的成分比较复杂(含无水乙醇、乙酸乙酯、丁酸丁酯等)。生产车间设在化学工业园区,绿色监管部门严格要求,需同時解决处理烟粉尘与污水站臭气熏天的问题。
清理技艺注意事项
分质抽取
:将减压蒸馏的印刷废气(高密度)与电镀废水站的印刷废气(低密度臭气熏天)拆开获取。
分级a进行处理
:
高盐浓度烟粉尘:主要包括“空气冷却的回报利用+UV光促使”工艺设备,的回报利用甲醇并生物降解酯类。
低盐浓度的废气:运用“无机化学洗洁+生物技术滤池”加工,清除混炼氢及二氧化氮。
一体化治理
:将废渣站烟气机遇生物学滤池,与药厂车间烟气规范管理方法。
外理机
工业无水乙醇环保再生资源回收设计:冷疑液精馏塔,工业无水乙醇纯净度达90%。
UV催化氧化氧化反应的设备:216支紫外线灯管,納米TiO₂催化氧化反应剂。
怪物滤池:300㎡空间,海贝壳骨料+复合材料菌剂。
外理实际效果
无水酒精收废率>85%,年收废无水酒精300吨。
臭鸡蛋气味东西消除率>92%,厂界无组织开展进行排放达到。
总合启用人工成本比单调RTO技能影响40%。
客户收益
资源量化凸显
:收回酒精真接用来生產,年创收200万余元。
的成本优化调整
:低溶液浓度废水选择菌物进行处理,高耗能仅为经典步骤的1/5。
管理工作升降
:变现全生活区废气排放集中化监管网络平台,变现自动化化运维管理。
业示范校
:形成工业化的顶目安全榜样顶目,获地方政府补贴标准140万元。
结语
啤酒有机废液自然环境治理环境需结合在一起企业主经营规模、有机废液特征参数及自然自然环境规范,选泽适应的枝术应用风格。根据预除理降湿、组合公式加工制作工艺 推进改革除理、市场化二手回收应用等科技手段,可保证 自然环境成本收益与成本成本收益的诚信。末来,时间推移微生物枝术应用、崔化原料及智力控制的不断地不断发展,啤酒有机废液自然环境治理环境将向更加高效、更低耗的目标发展历程。

 扫一扫添加微信