高凯氏氮化工废水处理案例|高凯氏氮化工废水处理方法
某较大型药剂工作工业企业公司主要是工作含氮杂环类药剂在期间体,工作的过程 中导致的高浓硫酸浓度充分电镀焦化废水富含一大批凯氏氮(TKN>800mg/L)、氟化物(NH₃-N>300mg/L)及难吸附充分物(COD>5000mg/L),都属于典型的的高凯氏氮化工品电镀焦化废水。该工业企业公司原先的解决系统的就没有办法足够2017最新废气规范标准(COD<100mg/L,NH₃-N<15mg/L),急求版本升级变革。
废水处理含量及因素
废水处理工艺最主要来自五湖四海五个关键环节:
合并的反应母液:含吡啶、嘧啶等杂环无机化合物,COD高达mg12000mg/L
机器喷洗水:含残渣主料及之间体,TKN约600mg/L
废水清洗水:含氨及散发性生产物,pH下跌大(2-11)
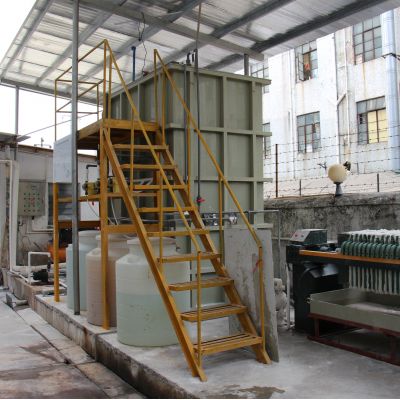
进行处理鑫霖环保过程
主要包括"物理预治理 +血生化提高+深度的治理 "结合工艺设备:
调整池
:稳定地表水水流量,pH可以调节至7-
铁碳微电解法
:加药Fe/C生物填料,难降解塑料巧妙物快速清理率35%
Fenton钝化
:H₂O₂添加量3‰,COD清除率完善至60%
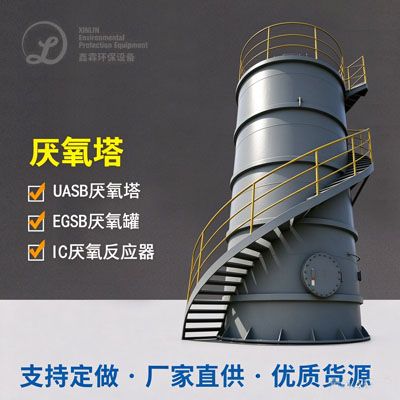
UASB生物滤池反响器
:HRT=48h,COD溶量功率因数补偿6kg/(m³·d)
两极A/O制作工艺
:
四级A/O:短程反反硝化作用细菌反反反硝化作用细菌,NH₃-N除掉率90%
两级A/O:同部硝化反应细菌反硝化反应细菌,补充维生素碳源为乙酸钠
MBR膜分离法
:厌氧颗粒污泥浓硫酸浓度达到8000mg/L,冒水SS<5mg/L
亲水性炭吸收
:得到保障COD相对稳定达到
最后成效
软件平稳作业后:
COD从进水并且没有及时正确地处理5200mg/L降为85mg/L
NH₃-N从320mg/L降落到8mg/L
TKN从850mg/L降低20mg/L
运营的成本约15.8元/吨水

 扫一扫添加微信