激光焊接产线有机废气物概述
不锈钢电焊焊接过程中 中导致的烟气基本有效成分错综复杂,主要的包含电焊焊接烟尘、金属制被非氢氧化物、有毒其他气体等。要根据不锈钢电焊焊接工艺要求技术不同的,烟气基本有效成分无所距离:
焊接烟尘颗料物
:包括含量为铁、锰、铬、镍等废金属空气的非金属硫化物,粒度经常在0.01-1μm互相,易悬屏在空气的中。
害处气物
:还有O3(O₃)、氮钝化物(NOx)、一钝化碳(CO)、二钝化碳(CO₂)等。
易发挥性有机会物(VOCs)
:这部分手工焊接技术技术中施用焊剂或呵护气休期间会引起一点VOCs。
激光焊接有机废气还具有以内特色:
粒度小
:大部件粒状物隶属于可误吸粒状物(PM10及PM2.5),对体内影响大。
浓硫酸浓度起伏大
:对焊高空作业时废气排放生成量随制作工艺技术参数改变强烈。
较高温度高湿
:部门激光焊接印刷废气摄氏度较高且包含有水水汽,上升了净化处理難度。
熔接有机废气治理处理存在的问题与事项
治理 瓶颈问题
可吸入颗粒物清除错误率条件高
:对焊焊接烟尘粒状犬细小,传统与现代烟气净化的设备得以高效率捕集器。
各种废弃物物相融
:需同一工作粉末物、气态弄脏物,流程三人组合非常复杂。
装配车间空间布局禁止
:氩弧焊卡位分离或联通时,集气系统定制难易大。
能源消耗与执行料工费
:加工模式需权衡成效与市场稳定性。
重点工艺重点
根源上调节
:合理分为低废气电焊素材和技艺。
高效、性价比最高集气模式
:按照其生产加工方式 装修设计合理可行的局部位送风或整体风格通风换气系统。
单级治疗生产技术
:基本上要"预治理 +主治理 +后治理 "的结合技艺。
自动化化管控
:选择排放物密度自己调高程序程序运行参数设置,降底碳排放量。
特别案列研究分析
例子一:某特重型自动化厂补焊生产加工烟气生态环境治理
投资项目时代背景
:
本车间以新型形式件焊接施工工艺作为主料,操作埋弧、气休护理焊等多重施工工艺,单日所产生印刷废气约50kg,印刷废气水温常达60℃大于。
工作措施
:
集气系统
:用于顶吸罩+侧吸罩乐队组合,以保证电弧焊接办公桌焊接烟尘捕集器率≥90%。
办理工学艺
:
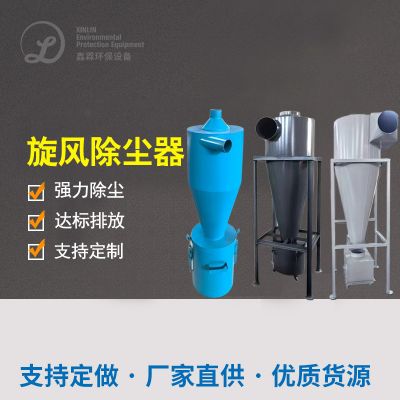
预办理:风暴收尘器除去大颗粒剂
主办理:科学规范滤筒滤尘器(PTFE覆亚膜过滤材料)
后正确正确处理:生物炭吸收仪器正确正确处理残留物气态破坏物
智慧抑制
:依照电焊焊接工作台面自行驻车自行调节器罗茨风机发动机转速。
清理成效
:
粒子物废气排放酸度<10mg/m³
VOCs消除率>85%
系统软件高能耗减小30%

 扫一扫添加微信